Jak prawidłowo zakuć przewód hydrauliczny, jakie elementy wybrać i w jaki sposób sprawdzić szczelność gotowego połączenia? Przedstawiamy praktyczny przewodnik dla warsztatów hydraulicznych, serwisów maszyn oraz producentów OEM.
Jakie komponenty są potrzebne do zakuwania przewodów hydraulicznych?
Kompletny przewód hydrauliczny składa się z elastycznego węża, końcówek przyłączeniowych oraz tulei zaciskowych. Każdy element musi odpowiadać parametrom pracy instalacji, a cały zestaw powinien być dopuszczony do wspólnego montażu przez producenta systemu.
Najważniejsze komponenty to:
-
Wąż hydrauliczny – odpowiada za transport oleju pod ciśnieniem. Jego konstrukcja, średnica i ciśnienie robocze muszą być dostosowane do układu.
-
Końcówki do zakuwania węży – umożliwiają połączenie przewodu z rozdzielaczem, siłownikiem, pompą lub innym elementem instalacji.
-
Tuleje zaciskowe – podczas zakuwania ulegają kontrolowanemu odkształceniu, zapewniając mechaniczne zamocowanie końcówki.
-
Elementy uszczelniające – O-ringi, podkładki metalowo-gumowe lub powierzchnie stożkowe odpowiadają za szczelność przyłącza.
-
Osłony przewodów – chronią wąż przed uszkodzeniami mechanicznymi, ścieraniem i czynnikami zewnętrznymi.
Szczególnie istotna jest zgodność końcówki, tulei i węża. Podobne wymiary elementów różnych producentów nie stanowią potwierdzenia ich kompatybilności.
Trwałość zakucia zależy od całego systemu połączenia, a nie wyłącznie od siły zacisku.
Zakuwanie przewodów hydraulicznych krok po kroku
Proces wykonywania przewodu wysokiego ciśnienia powinien przebiegać według określonej procedury technologicznej, z wykorzystaniem tabel zaciskowych producenta.
Krok 1. Dobór odpowiedniego węża hydraulicznego
Pierwszym etapem jest określenie maksymalnego ciśnienia roboczego, średnicy wewnętrznej, temperatury oraz rodzaju transportowanego medium.
W hydraulice siłowej najczęściej wykorzystuje się:
-
EN 853 1SN – węże z pojedynczym oplotem stalowym.
-
EN 853 2SN – węże z dwoma oplotami stalowymi.
-
EN 857 2SC – kompaktowe węże dwuoplotowe.
-
EN 856 4SP i 4SH – węże wielospiralne przeznaczone do wymagających zastosowań wysokociśnieniowych.
Szeroki wybór konstrukcji i średnic znajduje się w kategorii węże hydrauliczne Hydron. Przy doborze komponentów do instalacji przemysłowych i OEM należy kierować się parametrami technicznymi konkretnego węża, uwzględniając standardy bezpieczeństwa i warunki eksploatacji.
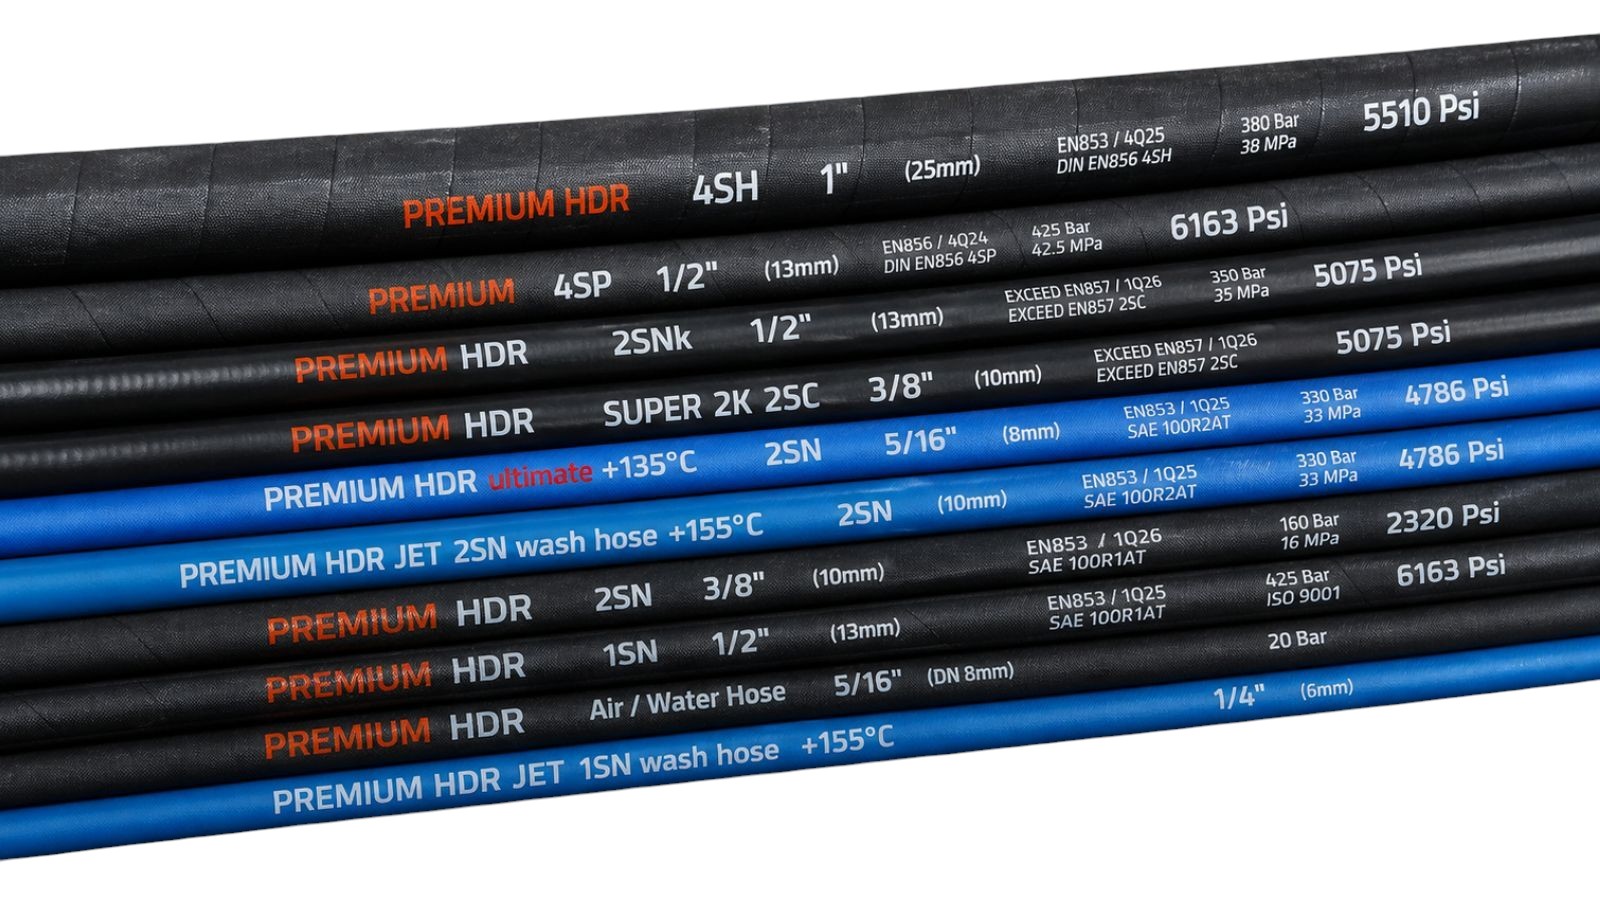
Krok 2. Odczytanie oznaczeń na wężu
Przed rozpoczęciem zakuwania należy sprawdzić oznaczenia naniesione na powierzchnię przewodu.
Typowe oznaczenie może zawierać:
-
nazwę producenta;
-
typ konstrukcyjny, np. 2SN lub 4SH;
-
średnicę nominalną DN;
-
maksymalne ciśnienie robocze w barach lub MPa;
-
normę wykonania;
-
informacje umożliwiające identyfikację partii produkcyjnej.
Przykładowo oznaczenie DN10 2SN EN 853 informuje o nominalnej średnicy przewodu oraz konstrukcji dwuoplotowej zgodnej z określoną normą.
Szczegółowe wyjaśnienie symboli zawiera poradnik jak odczytywać oznaczenia węża hydraulicznego. Znajomość oznaczeń ułatwia identyfikację przewodów wysokiego ciśnienia podczas napraw i produkcji seryjnej.
Krok 3. Dobór końcówek i tulei zaciskowych
Kolejnym etapem jest wybór końcówek odpowiadających rodzajowi przyłącza hydraulicznego.
Najpopularniejsze standardy obejmują:
-
DKL i DKS – końcówki metryczne ze stożkiem 24° w odpowiednich seriach.
-
DKOL i DKOS – końcówki metryczne ze stożkiem 24° i uszczelnieniem O-ring.
-
BSP – połączenia z gwintami rurowymi, występujące z różnymi rozwiązaniami uszczelniającymi.
-
JIC – końcówki z uszczelnieniem stożkowym 37°.
-
ORFS – połączenia z płaskim uszczelnieniem czołowym O-ring.
Tuleja zaciskowa musi być dobrana do konstrukcji węża i konkretnej końcówki zgodnie z dokumentacją producenta.
Należy również ustalić, czy zastosowany system wymaga wcześniejszego skórowania zewnętrznej lub wewnętrznej warstwy gumy.
Krok 4. Cięcie i przygotowanie przewodu
Wąż należy przyciąć na wymaganą długość za pomocą odpowiedniej przecinarki. Cięcie powinno być prostopadłe do osi przewodu i nie może powodować deformacji stalowego wzmocnienia.
Po przecięciu trzeba usunąć z wnętrza przewodu opiłki metalu, fragmenty gumy i inne zanieczyszczenia.
Niewłaściwie oczyszczony przewód może doprowadzić do uszkodzenia pomp, zaworów i rozdzielaczy hydraulicznych.
Krok 5. Montaż końcówki i tulei
Przed zakuwaniem należy umieścić tuleję na wężu, a następnie osadzić końcówkę na wymaganej głębokości.
Warto oznaczyć miejsce prawidłowego osadzenia końcówki, aby podczas zaciskania kontrolować ewentualne przesunięcie elementów.
Niepełne wsunięcie końcówki może znacząco osłabić połączenie i zwiększyć ryzyko jej wyrwania pod ciśnieniem.
Krok 6. Zakuwanie przewodu na zakuwarce
Zakuwarka do węży hydraulicznych wykorzystuje zestaw szczęk zaciskowych, które równomiernie odkształcają tuleję wokół końcówki.
Operator powinien:
-
Wybrać szczęki zgodne z tabelą zaciskową.
-
Ustawić wymaganą średnicę zakucia.
-
Umieścić tuleję we właściwej pozycji roboczej.
-
Przeprowadzić zakuwanie zgodnie z instrukcją maszyny.
-
Zmierzyć uzyskaną średnicę zacisku.
-
Sprawdzić, czy końcówka nie przesunęła się podczas procesu.
Średnica zakucia nie jest wartością uniwersalną. Zależy od konkretnego połączenia węża, końcówki i tulei. Nie należy ustalać jej samodzielnie na podstawie wyglądu gotowego przewodu.
Krok 7. Kontrola szczelności i jakości przewodu
Po zakończeniu zakuwania należy sprawdzić wymiary oraz stan połączenia.
Kontrola obejmuje:
-
średnicę zakucia zgodną z dokumentacją;
-
prawidłowe osadzenie końcówek;
-
brak pęknięć i deformacji tulei;
-
poprawną orientację końcówek kątowych;
-
czystość wnętrza przewodu;
-
zgodność gwintów i powierzchni uszczelniających.
W przypadku wymaganych prób ciśnieniowych należy stosować odpowiednie stanowisko badawcze i procedurę producenta. Nie wolno wykonywać takich prób bez osłon chroniących operatora ani poszukiwać wycieków dłonią.
Jakie błędy powodują nieszczelność zakutego przewodu?
Najczęstszymi przyczynami awarii są niekompatybilne komponenty, niewłaściwa średnica zakucia oraz nieprawidłowy montaż.
Do typowych błędów należą:
-
zastosowanie tulei nieprzeznaczonej do danego węża;
-
zbyt mała lub zbyt duża średnica zacisku;
-
niepełne osadzenie końcówki;
-
pomylenie gwintu lub rodzaju uszczelnienia;
-
nieprawidłowe składowanie przewodów;
-
przekroczenie minimalnego promienia gięcia;
-
skręcenie przewodu podczas montażu.
Należy pamiętać, że ciśnienie dopuszczalne kompletnego przewodu ogranicza element o najniższym ciśnieniu znamionowym.
Dla bezpiecznej eksploatacji istotne są również wytyczne ISO/TS 17165-2 i SAE J1273 dotyczące doboru, wykonywania oraz użytkowania zespołów przewodów hydraulicznych.
Wyposażenie warsztatu do zakuwania węży hydraulicznych
Profesjonalne stanowisko produkcji przewodów wymaga zakuwarki, przecinarki, narzędzi pomiarowych, wyposażenia do czyszczenia oraz uporządkowanego magazynu końcówek i tulei.
Dla firm rozpoczynających wykonywanie przewodów praktycznym rozwiązaniem mogą być pakiety startowe do zakuwania przewodów hydraulicznych, ułatwiające organizację wyposażenia warsztatu. Przy wyborze stanowiska do obsługi wysokiego ciśnienia i zleceń OEM należy zweryfikować zakres średnic, dostępność szczęk, dokumentację zaciskową oraz standardy bezpieczeństwa.
Hydron to polski producent złączek i końcówek do przewodów wysokiego ciśnienia, węży hydraulicznych i przemysłowych oraz dystrybutor profesjonalnych zakuwarek do węży hydraulicznych dla warsztatów i OEM.
HYDRON zapewnia dostęp do komponentów hydrauliki siłowej, maszyn do zakuwania oraz wsparcia technicznego przy doborze wyposażenia dla warsztatów i zakładów produkcyjnych.
Szczelne zakucie przewodu hydraulicznego jest rezultatem prawidłowego doboru komponentów, kontrolowanego procesu zaciskania i końcowej kontroli jakości. Profesjonalne wykonanie przewodu pozwala ograniczyć ryzyko wycieków oleju, kosztownych awarii oraz nieplanowanych przestojów maszyn.